
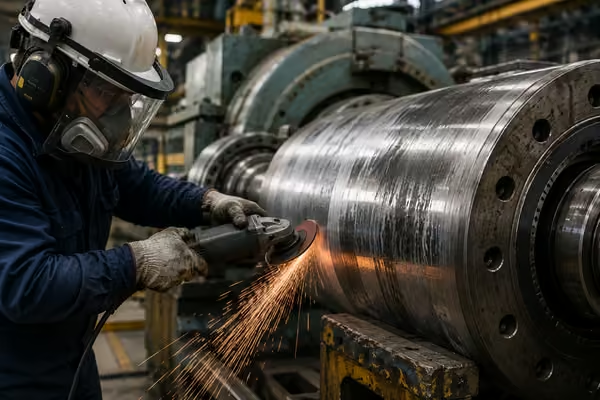
Substituir um eixo, alojamento, munhão ou outro componente de grande porte por causa de uma superfície desgastada pode representar custo elevado, fabricação especial, dificuldades logísticas e semanas de indisponibilidade. Em muitos casos, porém, o componente mantém integridade suficiente para ser tecnicamente recuperado.
O recondicionamento de superfícies desgastadas busca restabelecer dimensões, geometria e características funcionais necessárias à operação. Entre as alternativas estão usinagem associada a buchas ou mangas, aspersão térmica, revestimento por soldagem e processos combinados.
O ponto crítico está na escolha da técnica. Recuperar simplesmente o diâmetro nominal não significa recuperar a função do componente. Antes de decidir como adicionar material, é necessário compreender por que ele foi perdido.
Antes de escolher o processo, descubra por que a superfície desgastou
Uma sede de rolamento desgastada pode estar associada a ajuste inadequado, movimento relativo do anel, desalinhamento, vibração ou problemas de montagem. Um eixo marcado na região de um retentor pode apresentar desgaste relacionado à abrasão ou contaminação. Já um alojamento ovalizado pode indicar perda de interferência, deformação ou esforços mecânicos inadequados.
Se a causa permanecer ativa, uma recuperação dimensional bem executada pode voltar a apresentar o mesmo problema.
A inspeção deve começar pela caracterização dimensional. Diâmetro, ovalização e conicidade podem exigir medições em diferentes seções e direções. Uma única leitura com micrômetro dificilmente representa toda a geometria de uma superfície desgastada.
Em eixos e superfícies relacionadas ao eixo de rotação, o batimento também pode ser relevante. Trincas ou danos superficiais devem ser investigados pelos ensaios não destrutivos adequados ao material e à condição encontrada.
Dureza e rugosidade podem fazer parte da avaliação quando interferem na função. Material-base, tratamentos térmicos ou superficiais existentes, esforços atuantes, temperatura de serviço, tolerâncias e especificações do fabricante completam as informações necessárias.
Uma prática importante é registrar as dimensões antes da usinagem preparatória. Depois que a região é usinada para receber revestimento, manga ou soldagem, parte das evidências da falha original pode desaparecer.
Qual técnica utilizar na recuperação?
Não existe um processo universal. A escolha depende da quantidade de material perdido, função da superfície, material-base, propriedades requeridas e consequências do próprio método.
Usinagem associada a buchas ou mangas
Pode ser uma solução eficiente quando existe material suficiente para permitir preparação dimensional sem comprometer a resistência do componente.
A região desgastada é usinada para receber um elemento intermediário com ajuste previamente definido. Depois da montagem, a superfície pode receber acabamento até atingir a condição funcional necessária.
Em regiões de vedação, existem mangas específicas para recuperar pistas desgastadas por retentores. Em aplicações adequadas, essa solução pode evitar uma intervenção mais extensa ou a substituição completa do eixo.
O erro é considerar qualquer bucha apenas como preenchimento dimensional. Interferência, espessura disponível, transmissão de esforços, temperatura de trabalho, material utilizado e possibilidade de movimentação precisam ser avaliados.
Aspersão térmica e metalização
A aspersão térmica permite depositar material sobre uma superfície previamente preparada e pode ser empregada na recuperação dimensional ou na obtenção de determinadas propriedades superficiais.
A ISO 14921 estabelece procedimentos relacionados à aplicação de revestimentos por aspersão térmica em componentes de engenharia. A preparação da superfície é parte fundamental do processo.
Dependendo da solução adotada, a recuperação pode envolver usinagem preliminar, preparação superficial, mascaramento, aplicação do revestimento e posterior usinagem ou retificação até a dimensão final.
Também é importante evitar especificações genéricas como “metalizar o eixo”. A ISO 14917 classifica diferentes tecnologias de aspersão térmica. Processo, material depositado, preparação, espessura e acabamento precisam ser compatíveis com a aplicação.
Recuperação por soldagem
O revestimento por soldagem pode ser considerado quando existe necessidade de reposição de material ou obtenção de características específicas na região recuperada.
Nesse caso, o aporte térmico merece atenção. Dependendo do material, geometria e procedimento utilizado, podem ocorrer distorções, tensões residuais e alterações metalúrgicas.
Antes da execução devem ser avaliados processo de soldagem, consumível, preparação, sequência de deposição, necessidade de controle térmico e inspeções aplicáveis. Em componentes críticos, simplesmente “encher com solda e usinar” sem procedimento tecnicamente definido pode introduzir um problema mais grave do que o desgaste original.
Antes de recuperar: perguntas que definem o processo
Em vez de escolher imediatamente entre soldagem, metalização ou instalação de uma bucha, a equipe pode organizar a decisão a partir de perguntas práticas.
O desgaste é apenas superficial ou existe comprometimento do componente?
Meça a perda dimensional e verifique ovalização, conicidade, batimento, deformações e possíveis trincas. Indícios de comprometimento estrutural exigem investigação antes da recuperação.
Qual é a função da superfície?
Uma sede de rolamento possui requisitos diferentes de uma pista de vedação, superfície de acoplamento, guia ou apoio. A função determina quais dimensões, tolerâncias geométricas, rugosidade e propriedades precisam ser restabelecidas.
Quanto material precisa ser recuperado?
Pequenas perdas dimensionais podem admitir soluções diferentes das utilizadas em desgastes severos. A quantidade de material a recompor influencia a viabilidade de aspersão térmica, soldagem, manga ou bucha.
O componente suporta os efeitos do processo escolhido?
Antes de empregar processos com aporte térmico, avalie material-base, tratamento existente, geometria e possibilidade de distorção ou alteração metalúrgica.
Como a recuperação será aprovada?
O critério deve ser definido antes da execução. Conforme a aplicação, podem ser necessários controles de diâmetro, circularidade, cilindricidade, batimento, concentricidade, rugosidade, dureza e integridade da camada recuperada.
Regra prática de oficina: o processo somente está bem definido quando se conhece o defeito que será corrigido, a função que precisa ser restabelecida e como o resultado será medido.
A recuperação não termina quando a dimensão volta ao nominal
Considere a recuperação de uma sede de rolamento em um eixo de grande porte. Medir somente o diâmetro final pode indicar que a dimensão está correta, mas não demonstra sozinho que a geometria está adequada.
Um diâmetro aparentemente correto pode coexistir com ovalização, conicidade ou batimento incompatíveis com a montagem. Por isso, o controle final deve ser definido conforme a função da superfície.
Uma sede cilíndrica pode exigir medições em diferentes posições axiais e direções angulares. Superfícies relacionadas à rotação podem exigir controle de batimento e relação geométrica com outras regiões do eixo. Em processos com revestimento, também deve ser avaliada a integridade da camada conforme os critérios especificados.
Outro erro prático é utilizar a própria peça conjugada como instrumento de aprovação. Expressões como “o rolamento entrou”, “a bucha montou” ou “o retentor encaixou” não substituem controle dimensional e geométrico.
A rastreabilidade também merece atenção. Registrar condição inicial, medições, processo aplicado, material utilizado, usinagem final e resultados da inspeção facilita futuras intervenções e a análise de eventuais reincidências.
Quando a causa do desgaste, material, geometria, método de recuperação, acabamento e inspeção final são tratados em conjunto, o serviço deixa de ser apenas uma correção dimensional e passa a restabelecer uma condição funcional verificável, contribuindo para confiabilidade, vida útil e disponibilidade do equipamento.
Referências técnicas
- INTERNATIONAL ORGANIZATION FOR STANDARDIZATION. ISO 14917:2017. Thermal spraying — Terminology, classification. 2. ed., 2017.
- INTERNATIONAL ORGANIZATION FOR STANDARDIZATION. ISO 14921:2010. Thermal spraying — Procedures for the application of thermally sprayed coatings for engineering components. 2. ed., 2010.
- SKF. CR Seals Handbook. SKF Group, 2019. Seção técnica referente a mangas de reparo para superfícies de vedação em eixos.