
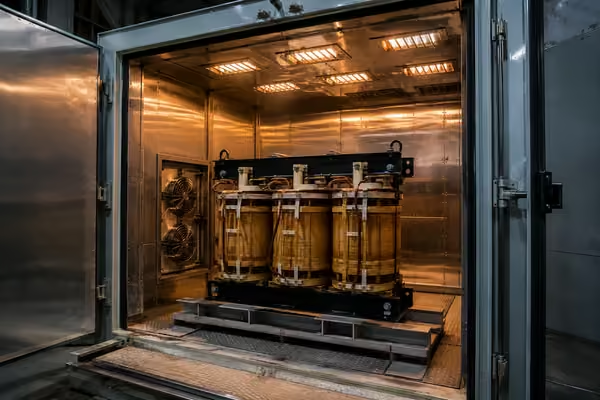
A secagem de um transformador de potência não deve ser confundida com a simples desidratação do óleo isolante. Quando a parte ativa permanece exposta à atmosfera durante montagem, manutenção, reparo ou abertura prolongada, a preocupação principal passa a ser a umidade absorvida pelo papel, pressboard e demais materiais celulósicos.
Esses materiais são higroscópicos e podem reter água em seu interior. Por isso, melhorar rapidamente o teor de água do óleo não significa necessariamente que os enrolamentos estejam adequadamente secos. Uma secagem efetiva da parte ativa precisa fornecer energia térmica para favorecer a migração da água através da celulose e criar condições para sua remoção.
Na prática, os métodos diferem principalmente pela maneira como aquecem a parte ativa e retiram a umidade liberada.
Secagem em estufa: método tradicional de oficina
A secagem da parte ativa em estufa é uma alternativa importante em oficinas de manutenção, principalmente quando o transformador já será desmontado e existe infraestrutura para retirar núcleo e enrolamentos do tanque.
A parte ativa é posicionada em uma estufa industrial e submetida a aquecimento controlado. O calor eleva progressivamente a temperatura dos enrolamentos, núcleo, papel e pressboard, favorecendo a migração da umidade das regiões internas da isolação para sua superfície.
Em uma estufa com circulação forçada de ar, a renovação e movimentação do ar aquecido auxiliam na transferência de calor e no transporte da umidade liberada. Existem também instalações de secagem que combinam aquecimento com vácuo, aumentando a capacidade de remoção da água.
Um ponto crítico é não confundir temperatura do ar da estufa com temperatura da isolação. Transformadores possuem elevada massa térmica. Enquanto o ambiente interno da estufa pode atingir rapidamente a temperatura programada, regiões internas dos enrolamentos e estruturas espessas de pressboard podem demorar muito mais para aquecer.
Por isso, o procedimento deve considerar aquecimento gradual, monitoramento de temperatura em pontos representativos, tempo de permanência e critérios definidos para encerramento. A temperatura máxima admissível não deve ser generalizada, pois depende dos materiais, condição de envelhecimento da isolação, projeto e procedimento adotado.
Outro cuidado é evitar aquecimento excessivo da celulose. O objetivo é remover água sem acelerar desnecessariamente sua degradação térmica.
Óleo quente e vácuo para secagem no próprio tanque
Quando retirar a parte ativa não é conveniente, pode-se utilizar o próprio tanque como ambiente de processamento.
Uma das técnicas consiste em circular óleo isolante aquecido para transferir calor aos enrolamentos e estruturas isolantes. Após o aquecimento, o óleo pode ser drenado e o transformador submetido a vácuo, favorecendo a retirada da umidade liberada.
A lógica básica é:
AQUECER A PARTE ATIVA → DRENAR O ÓLEO → APLICAR VÁCUO → EXTRAIR UMIDADE → REPETIR O CICLO
Essa sequência é diferente de simplesmente passar óleo por uma máquina termovácuo. O objetivo principal passa a ser utilizar o óleo quente como meio de transferência de calor para a isolação sólida.
A limitação está na velocidade de aquecimento das regiões internas. A temperatura do óleo não representa necessariamente a temperatura existente dentro dos enrolamentos ou em peças espessas de pressboard. Em partes ativas com grande massa ou umidade elevada, vários ciclos podem ser necessários.
Hot Oil Spray: óleo quente diretamente sobre a parte ativa
No Hot Oil Spray, o volume principal de óleo é retirado e óleo isolante aquecido é pulverizado sobre a parte ativa sob condições controladas.
A pulverização transfere calor diretamente para enrolamentos e estruturas isolantes sem exigir que o tanque permaneça completamente cheio. Associada ao vácuo, a técnica favorece a migração da água da celulose e sua posterior remoção.
O processo pode trabalhar repetidamente com aquecimento, pulverização, manutenção da temperatura, aplicação de vácuo e extração dos vapores.
É importante compreender que o óleo pulverizado não está simplesmente “lavando” os enrolamentos. Sua função principal nesse processo é transportar energia térmica até a parte ativa.
Temperatura, distribuição do óleo, pressão absoluta, duração dos ciclos e evolução da água removida precisam ser acompanhadas. Uma distribuição inadequada pode produzir diferenças de temperatura entre regiões da parte ativa e reduzir a eficiência da secagem.
Low Frequency Heating: calor produzido nos enrolamentos
O Low Frequency Heating (LFH) utiliza outro princípio. Em vez de depender exclusivamente da transferência externa de calor, aplica-se uma fonte elétrica específica para produzir corrente nos enrolamentos e aquecê-los internamente pelas próprias perdas elétricas.
A técnica pode ser combinada com circulação de óleo quente ou Hot Oil Spray. Enquanto o aquecimento elétrico atua nos enrolamentos, o sistema complementar contribui para aquecer outras regiões da parte ativa.
Essa característica pode acelerar a secagem de grandes transformadores, pois reduz uma das limitações dos métodos baseados apenas em aquecimento externo.
Entretanto, LFH exige equipamento e procedimento específicos. A aplicação elétrica em um transformador submetido a condições de vácuo demanda cuidados particulares com isolamento, corrente e temperatura. Portanto, não deve ser reproduzida improvisando fontes convencionais.
Vapor Phase: secagem especializada de alta eficiência
A secagem em fase de vapor, ou Vapor Phase Drying, é utilizada principalmente na fabricação e em instalações especializadas.
Um fluido apropriado é vaporizado e entra em contato com a parte ativa mais fria. Ao condensar, transfere calor eficientemente aos enrolamentos e estruturas isolantes. O processo é associado ao vácuo para favorecer a remoção da água.
A vantagem está na capacidade de aquecer grandes massas de forma eficiente e controlar o processo de secagem. Em contrapartida, requer instalação dedicada, sistema de vácuo, recuperação do fluido e controles específicos, tornando sua aplicação menos comum em oficinas convencionais.
O que realmente deve ser acompanhado durante a secagem
Independentemente da técnica, a avaliação não deve depender somente de uma análise de água no óleo após o tratamento.
Uma forma prática de organizar o processo é acompanhar quatro grupos de informações:
Aquecimento: temperatura da estufa ou meio de aquecimento e, principalmente, temperaturas representativas da parte ativa.
Vácuo: pressão absoluta alcançada, estabilidade e comportamento durante as etapas aplicáveis.
Remoção de água: evolução da quantidade ou taxa de umidade extraída, quando o sistema utilizado permitir essa medição.
Tempo: duração do aquecimento, estabilização térmica, etapas de vácuo e ciclos executados.
Ensaios: Conferir os valores de resistência de isolação para massa, IA e IP.
O comportamento dessas variáveis ao longo do processo é mais informativo do que um resultado isolado.
A técnica deve ser escolhida pela condição da parte ativa
Estufa, óleo quente com vácuo, Hot Oil Spray, LFH e Vapor Phase não são processos equivalentes. Cada método possui capacidade de transferência de calor, infraestrutura necessária, tempo de execução e limitações diferentes.
Uma parte ativa retirada para rebobinamento pode favorecer o uso de estufa. Um transformador montado em campo pode exigir técnicas executadas dentro do próprio tanque. Equipamentos de grande porte ou situações de umidade mais severa podem justificar processos especializados.
O princípio técnico permanece comum: aquecer adequadamente a isolação, promover a migração da água e criar condições para removê-la de maneira controlada.
Referências técnicas
- CIGRE. Technical Brochure 349: Moisture Equilibrium and Moisture Migration within Transformer Insulation Systems. Working Group A2.30, 2008.
- CIGRE. Technical Brochure 937: Condition of Cellulose Insulation in Oil Immersed Transformers after Factory Acceptance Test. Working Group A2.64, 2024.
- CIGRE. Technical Brochure 860: On-Site Assembly, On-Site Rebuild, and On-Site High Voltage Testing of Power Transformers. Working Group A2.58, 2022.
- CIGRE. Changes of New Unused Insulating Kraft Paper Properties During Drying: Impact on Degree of Polymerization. Reference Paper, Study Committee A2.
- HITACHI ENERGY. On-site Low Frequency Heating (LFH) Drying. Transformer Service, Advanced Maintenance.